- This topic is empty.
-
AuthorPosts
-
20/11/2026 at 19:32 #8808
Кольцевые поковки широко используются в машиностроении, энергетике, нефтегазовой промышленности и производстве тяжелого оборудования. Они применяются для изготовления подшипниковых колец, фланцев, зубчатых венцов, деталей турбин и других компонентов, рассчитанных на высокие механические нагрузки и сложные условия эксплуатации. Одним из важнейших этапов их производства является формирование кольцевой заготовки, для которого часто применяются гидравлические ковочные прессы.
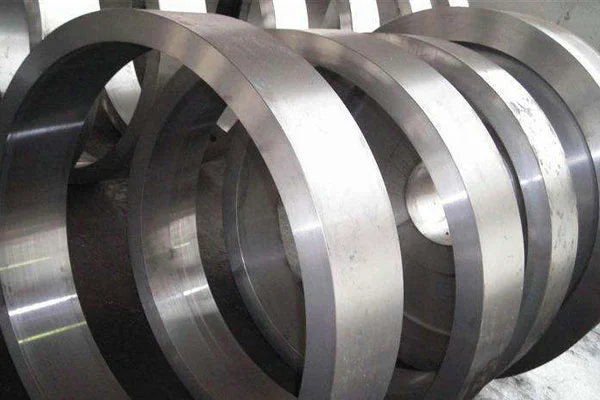
Роль гидравлического пресса в производстве кольцевых заготовок
Гидравлический ковочный пресс обеспечивает мощное и контролируемое усилие деформации, позволяя формировать металлические заготовки с необходимой геометрией. В отличие от оборудования, работающего исключительно с ударной нагрузкой, гидравлический пресс обеспечивает управляемое движение рабочего органа, что особенно важно при обработке крупных металлических заготовок.
При производстве кольцевых поковок пресс используется для предварительной формовки, осадки металла, подготовки заготовки к прошивке и других операций горячей ковки. Правильно подобранное оборудование помогает улучшить распределение металла, снизить технологические риски и обеспечить стабильность производственного процесса.
Основные этапы ковки кольцевых заготовок
Производство бесшовных кованых колец обычно включает несколько последовательных операций, каждая из которых влияет на качество конечного изделия.
Сначала исходный металл подбирают в соответствии с требованиями к материалу, химическому составу и размерам будущей детали. Затем заготовку нагревают до необходимой температуры, чтобы обеспечить достаточную пластичность для горячей деформации.
На гидравлическом прессе выполняют предварительную ковку и осадку, формируя основу для последующей обработки. После этого производится прошивка центрального отверстия, позволяющая получить кольцевую форму. Подготовленная заготовка может поступать на кольцепрокатный стан, где ее диаметр увеличивается, а поперечное сечение постепенно формируется в соответствии с заданными параметрами.
После ковки и прокатки выполняются охлаждение, термическая обработка, механическая обработка и контроль качества, в зависимости от требований к готовому изделию.
Преимущества гидравлических ковочных прессов
Гидравлические прессы обладают рядом характеристик, которые делают их востребованными в производстве крупных кольцевых поковок.
Высокое усилие прессования. Оборудование способно создавать значительное усилие для деформации крупных металлических заготовок, включая высокопрочные стали.
Контроль процесса деформации. Регулируемое движение рабочего органа позволяет адаптировать параметры ковки к различным материалам, размерам заготовок и технологическим требованиям.
Гибкость производственных операций. Прессы могут использоваться для различных операций горячей ковки и интегрироваться в универсальные или специализированные производственные линии.
Поддержка стабильного качества. При правильно подобранных режимах нагрева, деформации и обработки оборудование способствует получению заготовок с требуемой геометрией и характеристиками.
Применение кольцевых поковок в промышленности
Кованые кольца используются в различных отраслях, где важны прочность, долговечность и надежность металлических компонентов. В энергетике они применяются для изготовления элементов турбин и оборудования электростанций. В нефтегазовой отрасли кольцевые поковки используются в трубопроводных системах, соединениях и тяжелых промышленных узлах.
В машиностроении они востребованы для производства подшипников, зубчатых передач, корпусных компонентов и вращающихся деталей. Бесшовная конструкция кольцевой поковки также делает ее подходящей для изделий, работающих при высоких нагрузках и требующих надежности в течение длительного срока эксплуатации.
Факторы, влияющие на качество кольцевых заготовок
Качество готовой поковки зависит не только от мощности пресса, но и от совокупности технологических факторов. К ним относятся марка стали, температура нагрева, степень деформации, геометрия исходной заготовки, последовательность ковочных операций и последующая термическая обработка.
Особое внимание уделяется согласованию параметров пресса с кольцепрокатным станом, поскольку правильно подготовленная заготовка обеспечивает более стабильную прокатку и снижает вероятность геометрических отклонений. Контроль размеров, поверхности и внутренних характеристик металла также играет важную роль при производстве ответственных деталей.
Как выбрать оборудование для производства кольцевых поковок
При выборе гидравлического ковочного пресса необходимо учитывать требуемое усилие, рабочий ход, размеры заготовки, характеристики материала, производительность и конфигурацию производственной линии. Для крупносерийного производства важны автоматизация, механизированная транспортировка и точное позиционирование заготовок, тогда как гибкие ковочные линии могут быть предпочтительнее для предприятий с разнообразной номенклатурой изделий.
Комплексный подход к подбору оборудования помогает оптимизировать производственный процесс, повысить эффективность использования металла и обеспечить стабильное качество продукции.
Заключение
Гидравлические прессы являются важной частью технологии производства кольцевых заготовок, обеспечивая необходимое усилие, управляемость и гибкость при горячей деформации металла. В сочетании с прошивкой, кольцевой прокаткой и термической обработкой они позволяют производить бесшовные кованые кольца для широкого спектра промышленных применений.
Выбор подходящего оборудования и соблюдение технологических параметров на каждом этапе помогают производителям получать надежные кольцевые поковки, отвечающие требованиям современной промышленности к качеству, прочности и эксплуатационной долговечности.
-
AuthorPosts

- You must be logged in to reply to this topic.